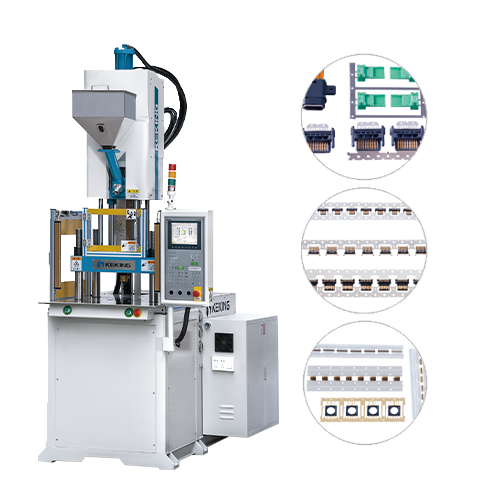
Type-C胶芯结构薄壁、流道狭小,多数采用LCP、PPS高温工程塑料,射胶、保压、模温三项参数互相制约,调试遵循低速试模、分段验证的方式,减少缺胶、飞边、针脚偏移、翘曲、烧焦等问题。
调试前期先做好基础核对。模具定位镶件、放针座检查到位,端子摆放限位无松动,分型面、排气槽清理积碳残料。料管各区温度按照材料区间预热,热电偶数值校准,冷却水路通畅,锁模力预先设定到基准值,避免参数调整时分型面胀开产生飞边。
射胶采用分段射速控制。先低速,熔体平稳经过浇口,防止高速冲流把细小端子冲偏;中段提升射速,快速填满薄壁型腔,LCP流动性好,但流速过快容易裹气,形成焦痕;末段进入型腔末端,再次降速,缓冲熔体冲击。射胶切换点(V/P位置)是关键,切换过早,型腔填充不足,后续保压补料有限,容易缺胶;切换太晚,射胶持续高压顶推,分型面撑开出现飞边,针脚也会受到挤压变形。微小Type-C胶芯一般选择接近填满型腔90%~95%位置切换。
射胶压力配合射速同步调整。压力用来克服流道阻力,浇口细小、流程偏长的产品适度提高射胶压力,但上限预留余量,不能单纯依靠高压强行填充。更换新料、原料批次波动时,熔体粘度变化,相同射速下需要微调压力。
保压分为一段或两段曲线设置。保压的作用是补偿冷却收缩,维持产品尺寸稳定。保压压力不宜超过射胶压力,压力偏高,产品内应力变大,脱模后翘曲,浇口位置容易粘模;压力偏低,收缩量大,胶芯尺寸偏小、壁厚不均。保压时长参考浇口冻结时间,浇口凝固之后继续保压没有效果,还会增加周期。两段式保压比较常用,前段压力稍高,快速补缩;后段压力降低,释放内应力,改善产品平整度。
模温控制是高温料成型的核心。LCP、PPS模温区间较高,模温偏低,熔体接触模壁快速冷却,流动性下降,薄壁位置填不满,表层出现冷料纹;模温偏高,冷却周期拉长,材料在模内停留久,容易降解变色,同时产品冷却收缩不均,发生翘曲。模具水路分区管控,胶位密集区域、浇口区域温度可以小幅调高,针脚定位区域温度适当压低,减少定位镶件热胀带来的Pin距偏差。
不同产品结构差异化调整。单排简易Type-C胶芯参数窗口宽一些;高频多Pin、超薄胶芯,全程控制平缓射速,保压曲线柔和,模温波动范围收窄;线材包胶款,还要兼顾线材外皮耐温,模温上限压低,避免线材受热损伤。
冷却参数和模温联动。模温越高,需要的冷却时间更长;模具水路流量不足,模温控不稳,同一模腔各位置温差大,产品批次尺寸离散变大。
试模顺序由简到繁。先固定模温基准,调整射胶分段与V/P切换,确认型腔可以完整填满,无明显困气烧焦;再调整保压压力和时长,取样放置冷却后测量尺寸、观察翘曲;小幅优化射速,兼顾成型品质与生产节拍。每次改动只调整一项参数,成型稳定之后再继续优化。
参数达标后保存成型配方,记录各段射速、压力、V/P位置、保压曲线、模温设定值。模具保养清排气、更换原料、螺杆拆洗之后,熔体流动性、排气条件改变,需要重新取样复核。日常生产留意产品变化,缺胶优先提升射胶参数或检查排气;飞边优先核查锁模力、射胶终点以及保压压力;翘曲优先调整模温均匀性和保压曲线。

服务热线
工厂地址
广东省东莞市长安镇沙头社区沙涌路57号之二